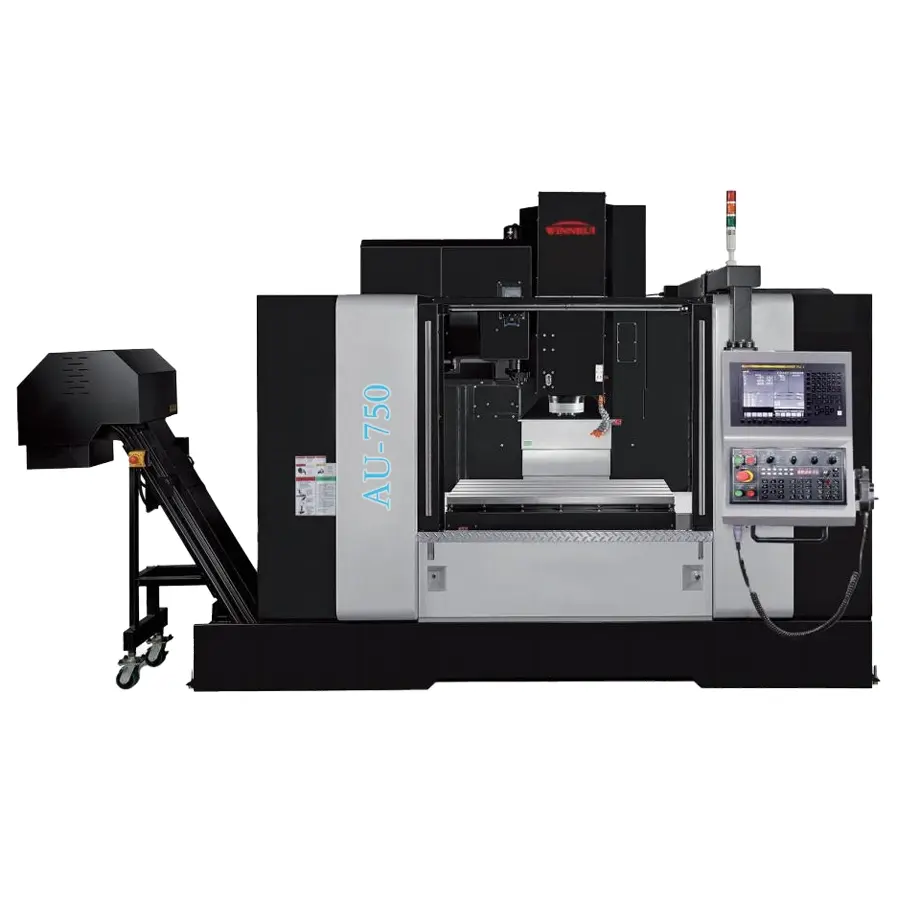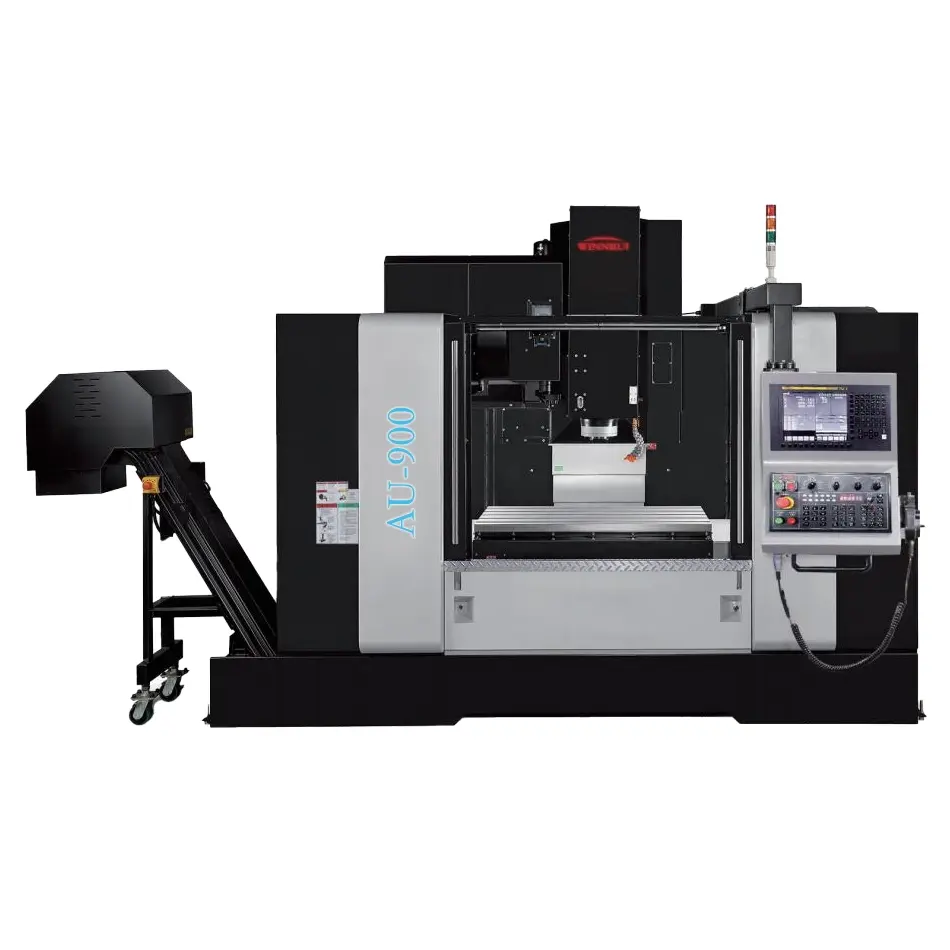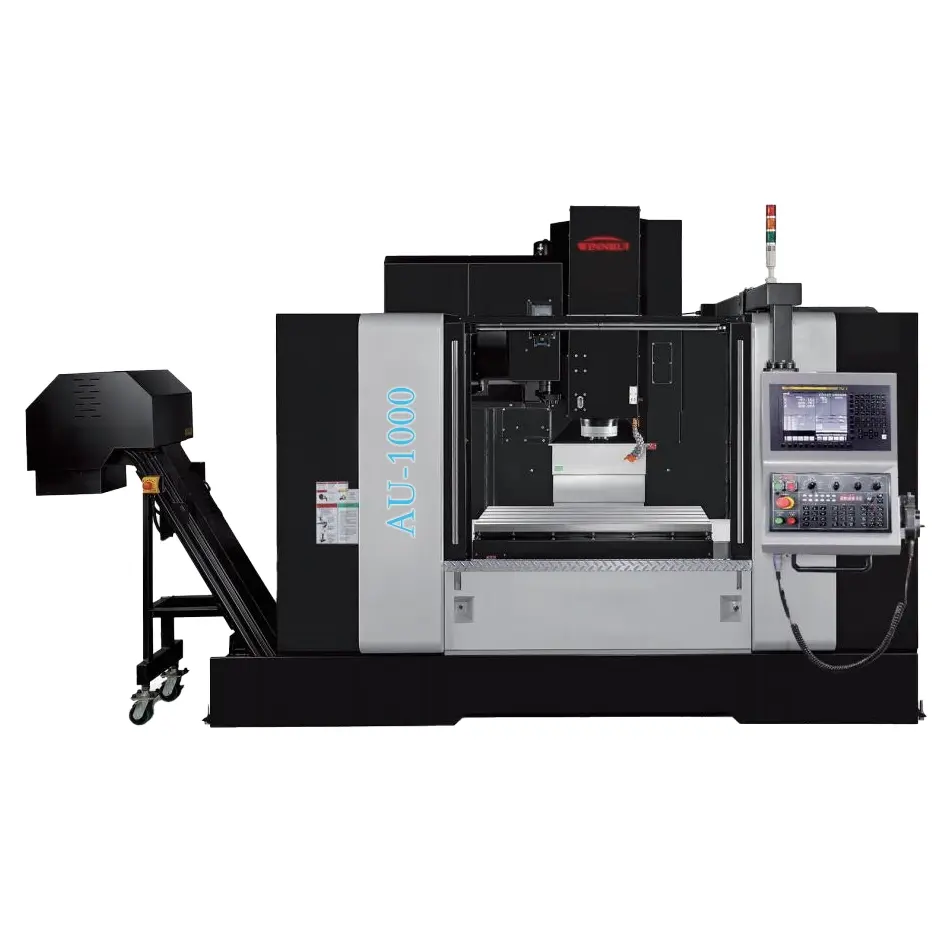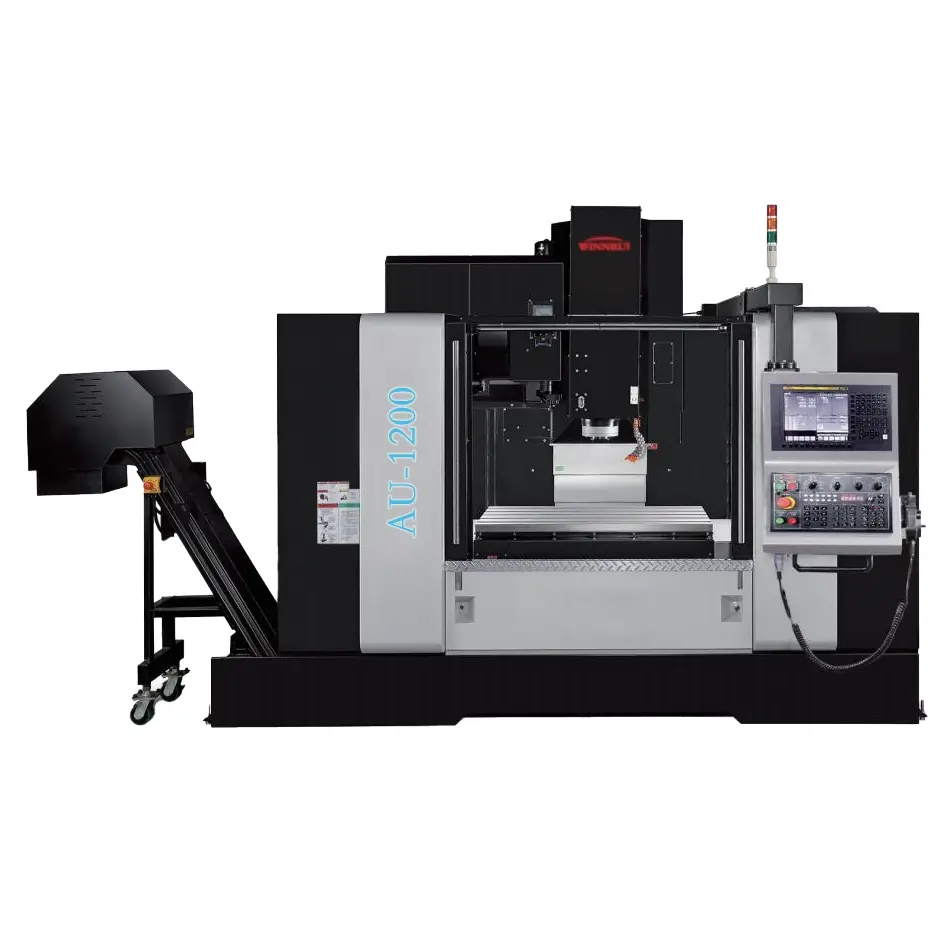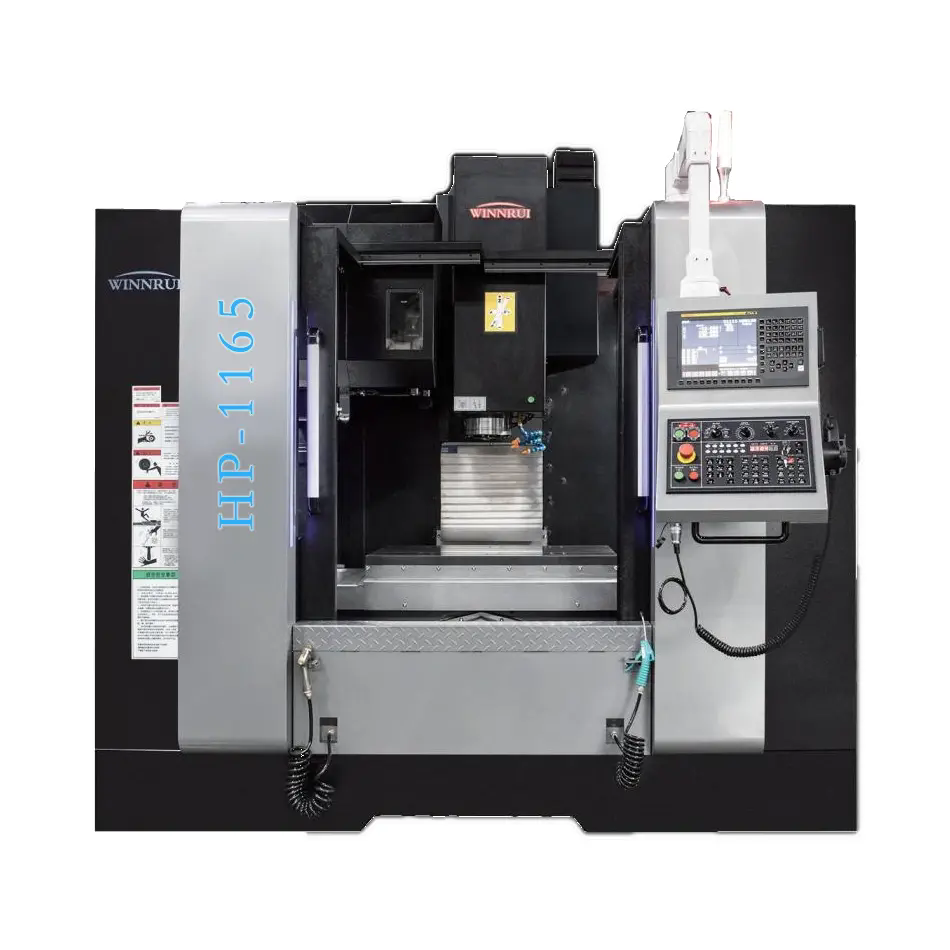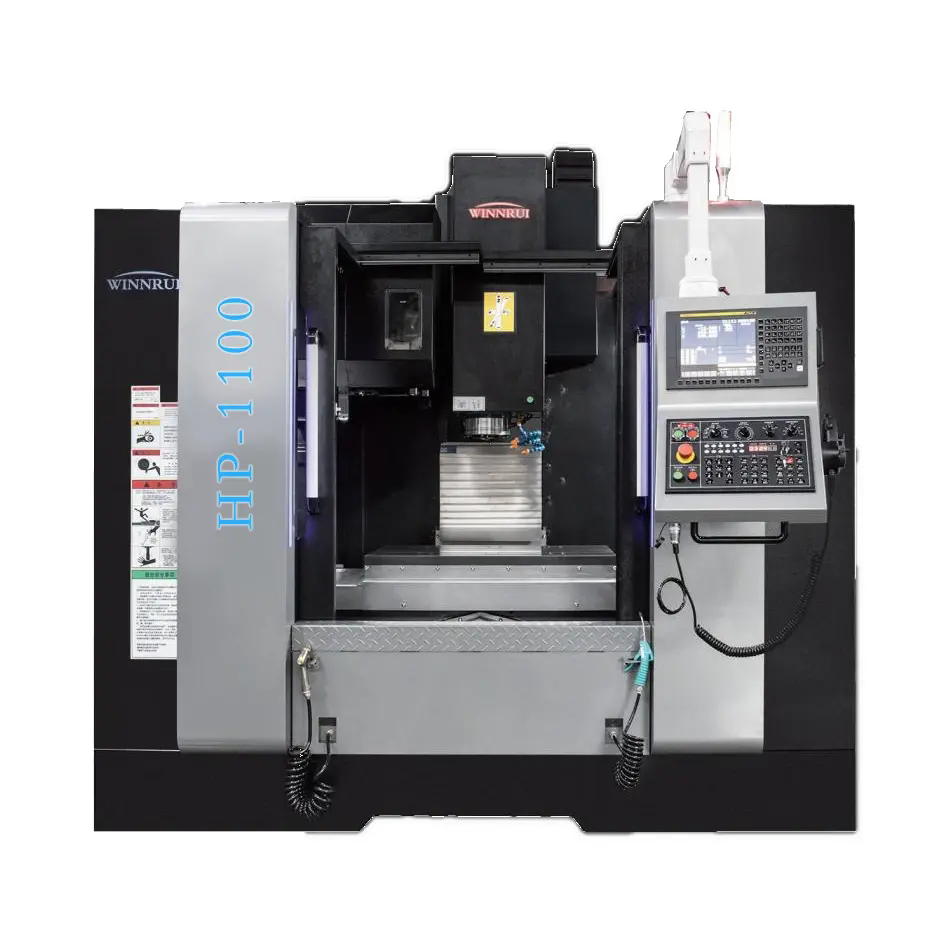
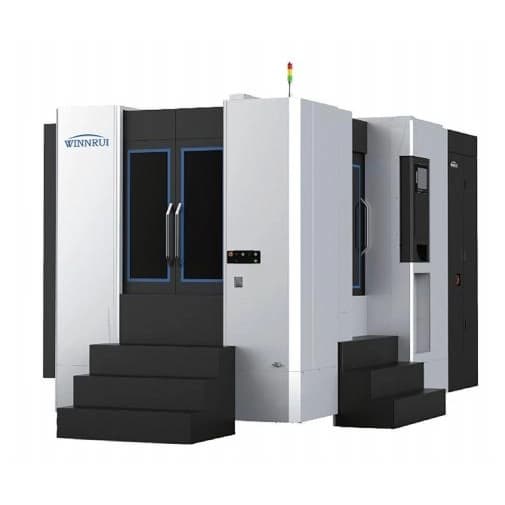
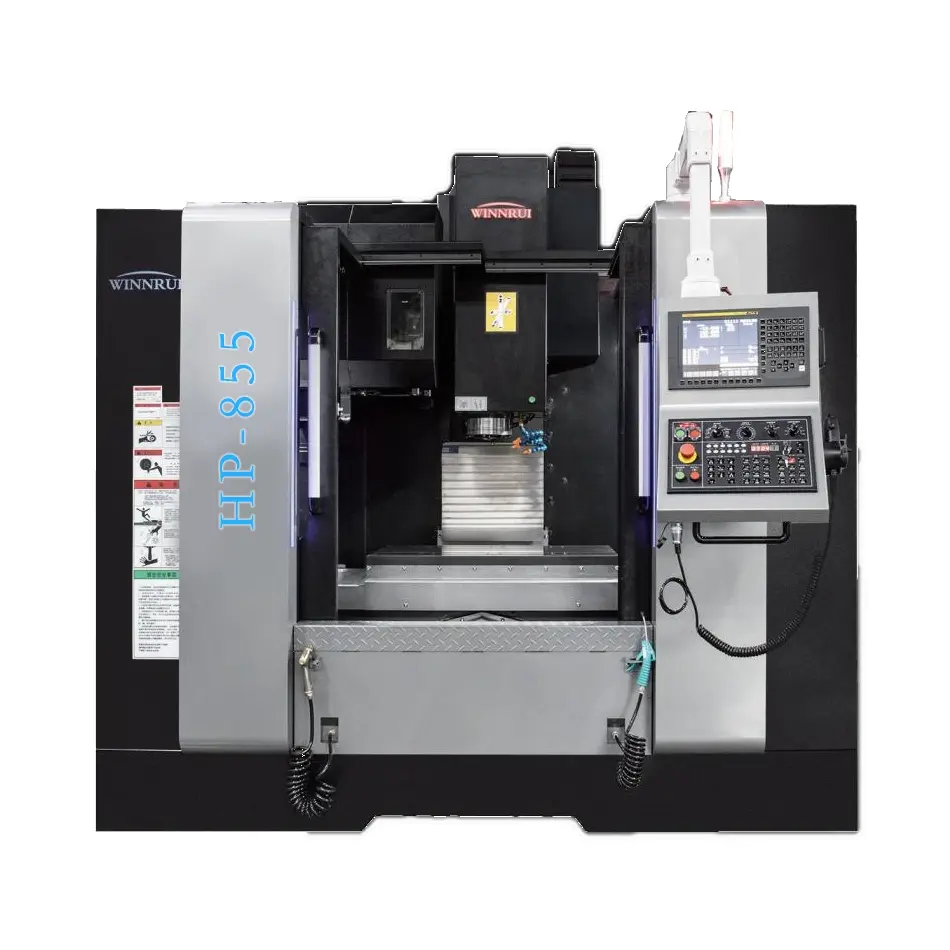
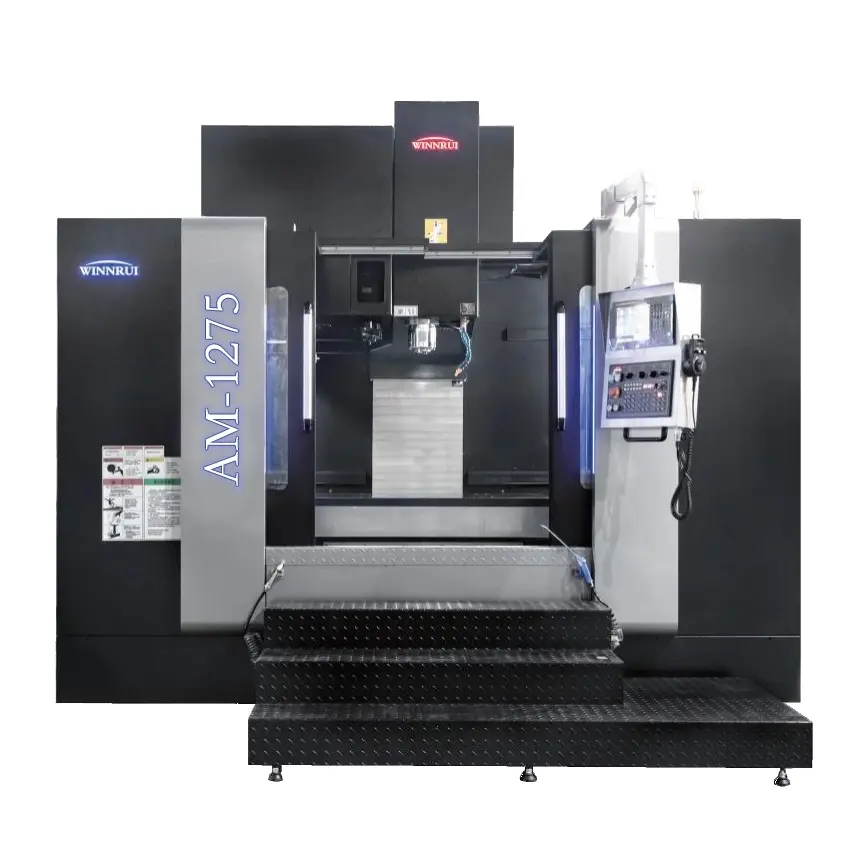
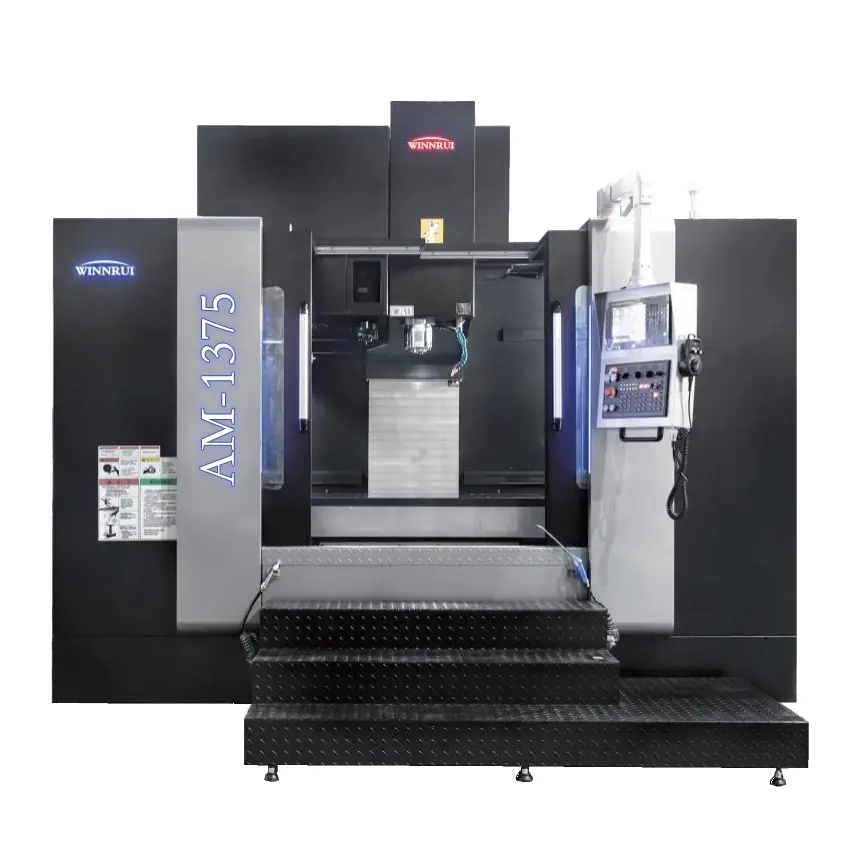
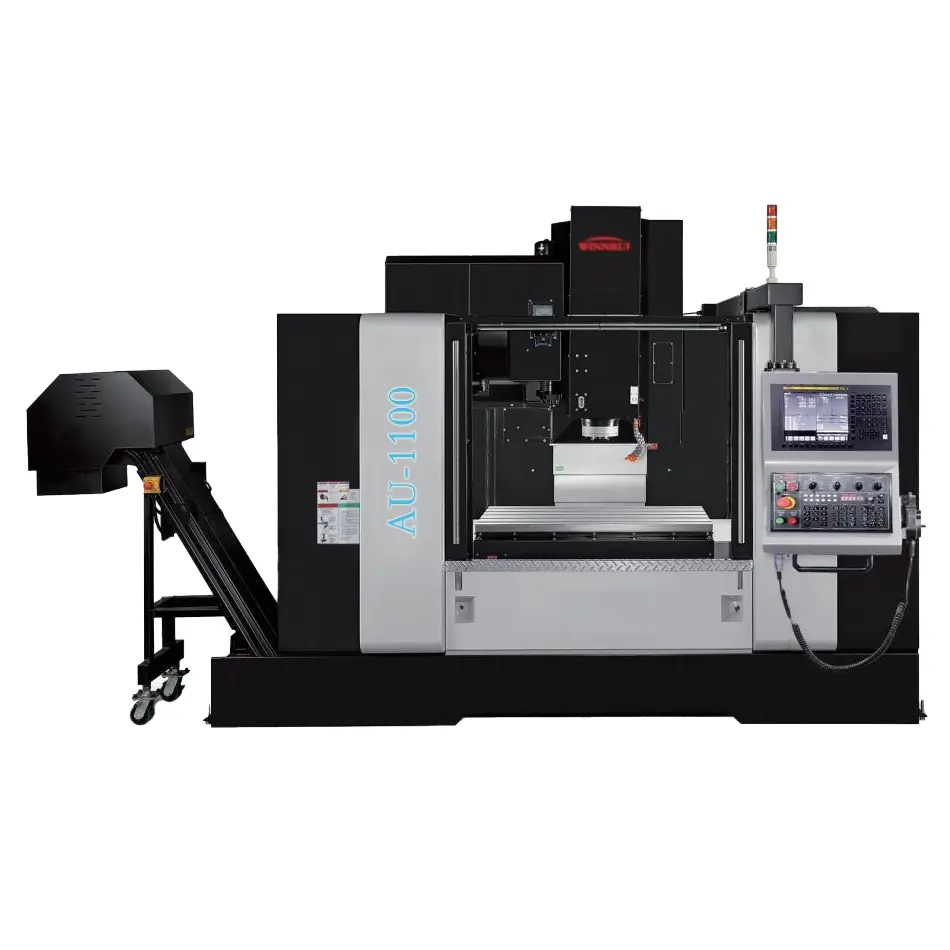
Разработанный для решения таких ключевых проблем, как низкая эффективность, нестабильность качества и высокая зависимость от ручного труда, 1100 Высокопроизводительный вертикальный обрабатывающий центр — это не просто станок, а стратегический актив для масштабирования вашего бизнеса. Благодаря сочетанию передовой структурной оптимизации методом конечных элементов (FEM) и интеллектуальной системы управления, U1100 сокращает время производственного цикла до абсолютного минимума, гарантируя при этом безупречную повторяемость и однородность продукции при крупносерийном производстве.
01Технические характеристики изделия
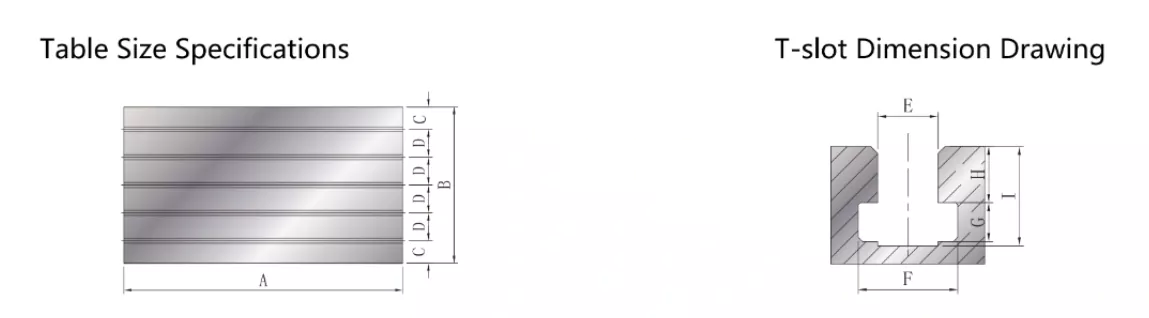
| Модель | A | B | C | D | E | F | G | H | I |
|---|---|---|---|---|---|---|---|---|---|
| U750 | 900 | 500 | 40 | 100 | 18 | 30 | 12 | 18 | 31 |
| U900 | 1100 | 600 | 40 | 100 | 18 | 30 | 12 | 18 | 31 |
| U1000 | 1200 | 650 | 125 | 100 | 18 | 30 | 12 | 18 | 31 |
| U1100 | 1200 | 650 | 125 | 100 | 18 | 30 | 12 | 18 | 31 |
| U1200 | 1400 | 650 | 125 | 100 | 18 | 30 | 12 | 18 | 31 |
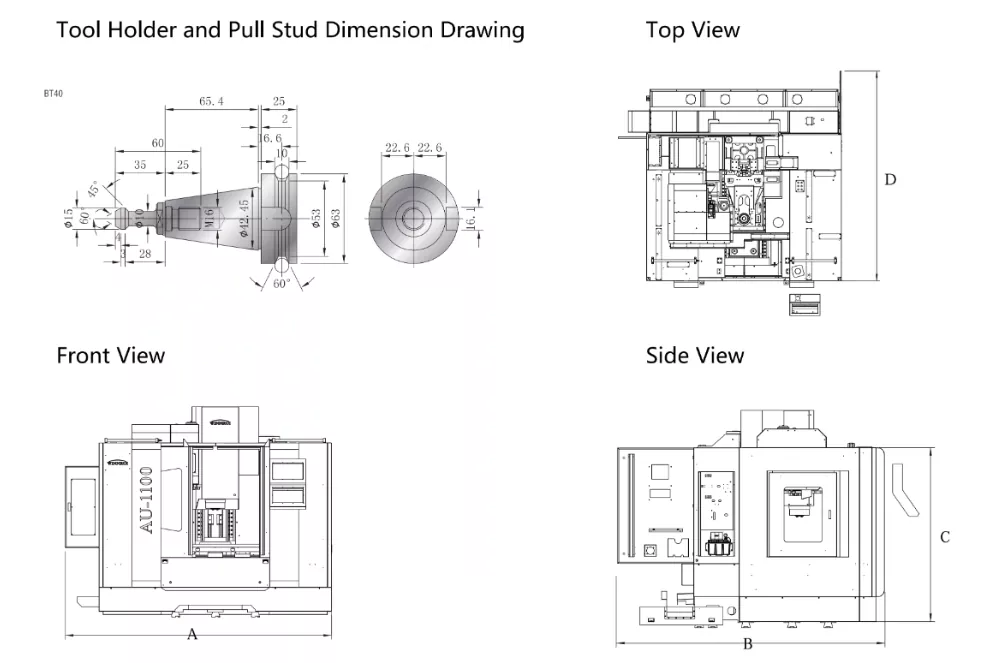
| Модель | A | B | C | D |
|---|---|---|---|---|
| U750 | 2300 | 2200 | 2300 | 25000 |
| U900 | 2900 | 2200 | 2500 | 28000 |
| U1000 | 3200 | 2500 | 2700 | 32000 |
| U1100 | 2900 | 2200 | 2500 | 28000 |
| U1200 | 3200 | 2500 | 2700 | 32000 |
| Параметр | Единица | Значение |
|---|---|---|
| Основные технические характеристики | ||
| Перемещение по оси X | мм | 1100 |
| Перемещение по оси Y | мм | 600 |
| Перемещение по оси Z | мм | 650 |
| Расстояние от торца шпинделя до поверхности стола | мм | 120–770 |
| Максимальное расстояние от торца шпинделя до стола | мм | 700 |
| Рабочий стол | ||
| Размер стола (ось X) | мм | 1200 |
| Размер стола (ось Y) | мм | 650 |
| Размер Т-образного паза | мм | 5-18×100 |
| Максимальная нагрузка на стол | кг | 800 |
| Шпиндельный узел | ||
| Характеристики отверстия шпинделя | — | BT40 |
| Тип привода | — | Стандартный ременной привод |
| Частота вращения шпинделя | об/мин | 60–10000 |
| Мощность двигателя шпинделя (продолжительный режим / 30 мин) | кВт | 11/15 |
| Система подачи | ||
| Мощность двигателей осей X / Y / Z | кВт | 3,0 / 3,0 / 3,0 |
| Тип направляющей | — | Трехосевая роликовая линейная направляющая Ra |
| Скорость быстрых перемещений (X, Y, Z) | м/мин | 36 / 36 / 36 |
| Максимальная скорость подачи | м/мин | 1–10000 |
| Система автоматической смены инструмента | ||
| Тип инструментального магазина | — | Рычажного типа |
| Емкость инструментального магазина | шт. | 24 |
| Макс. диаметр инструмента / при наличии свободного соседнего гнезда | мм | 80 / Ø150 |
| Макс. длина инструмента | мм | 300 |
| Макс. масса инструмента | кг | 8 |
| Время смены инструмента | с | 2,0 (T-T) |
| Точность станка | ||
| Точность позиционирования (JIS B 6338) | мм | 0,003/300 |
| Точность позиционирования (VDI 3441) | мм | P ≤ 0,01 |
| Точность повторного позиционирования (JIS B 6338) | мм | ±0,003 |
| Точность повторного позиционирования (VDI 3441) | мм | Ps ≤ 0,006 |
| Общие характеристики | ||
| Требования к электропитанию | кВА | 25 |
| Подача сжатого воздуха | кг/см² | 6–8 |
| Масса станка | кг | 7500 |
02Материалы и конструкция оборудования
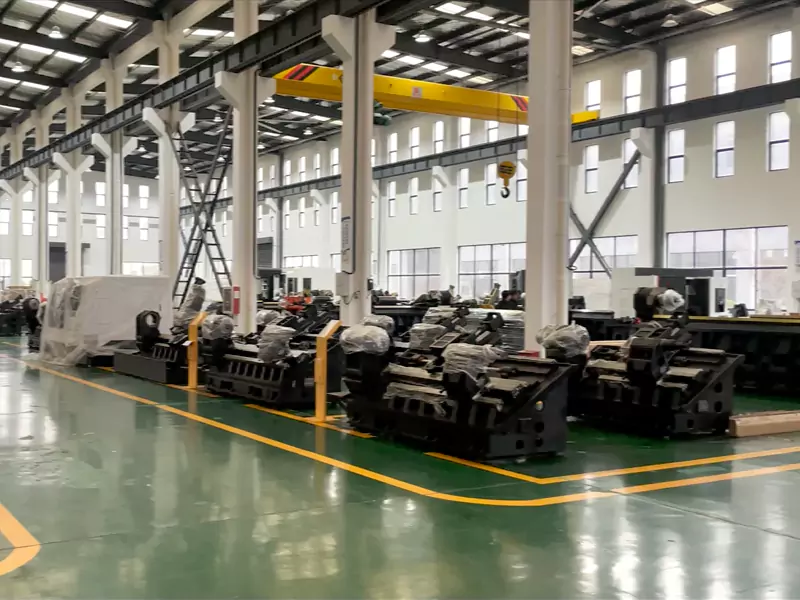
1100 Высокопроизводительный вертикальный обрабатывающий центр выполнен из высококачественного чугуна Meehanite, который обладает исключительной вибростойкостью и превосходной износостойкостью, что позволяет эффективно минимизировать вибрационные помехи в процессе обработки. Базовые корпусные отливки станка оптимизированы с помощью передового метода конечных элементов (FEM) для усиления внутренней структуры. В сочетании со сверхширокой опорной базой, сверхжесткой колонной и плечевым типом монтажа инструментального магазина это значительно повышает стабильность колонны и долговечность сохранения точности.
Кроме того, станок оснащен сверхширокой цельнолитой станиной с двухрядной системой спирального стружкоудаления. Это не только обеспечивает надежную опору при тяжелых режимах резания, но и гарантирует беспрепятственный отвод стружки, упрощая очистку рабочего стола. Все ответственные сопрягаемые поверхности проходят прецизионную чистовую обработку методом ручного шабрения, что дополнительно повышает геометрическую точность и механическую стабильность оборудования, закладывая прочный фундамент для долговременной и стабильной обработки.
03Ключевые конструктивные решения для повышения эффективности и точности
Ориентируясь на требования к прецизионной обработке, 1100 Высокопроизводительный вертикальный обрабатывающий центр оснащен тяжелыми роликовыми линейными направляющими тайваньского бренда по всем трем осям. Направляющие типоразмера 45 мм обладают жесткостью до 115 кН, что на 70% превышает жесткость стандартных 35-миллиметровых направляющих, обеспечивая высокую точность и долговечность. При этом по оси Z применяется шестиблочная конструкция (6 кареток), что еще больше увеличивает точность и конструктивную жесткость.
Высокоточные шарико-винтовые пары (ШВП) диаметром 40 мм на всех трех осях имеют конструкцию с предварительным натягом. Их жесткость составляет 151 кгс/мкм, а нагрузочная способность — 5090 кгс, что на 140% жестче и на 130% грузоподъемнее стандартных моделей. Прямое соединение двигателей со шпинделями ШВП по трем осям обеспечивает беззазорную и высокоточную передачу.
Кроме того, станок оснащен высокоскоростной и стабильной системой автоматической смены инструмента: время смены составляет всего 2,0 секунды «от инструмента до инструмента» и 3,4 секунды «от стружки до стружки». Инструментальный магазин манипуляторного типа в стандартной комплектации идет на 24 позиции (24T) с возможностью расширения до 32/36/40T. Быстродействующий двунаправленный механизм смены инструмента работает по принципу выбора кратчайшего пути, эффективно сокращая время рабочего цикла и повышая производительность и однородность обработки.
04Широкая область применения
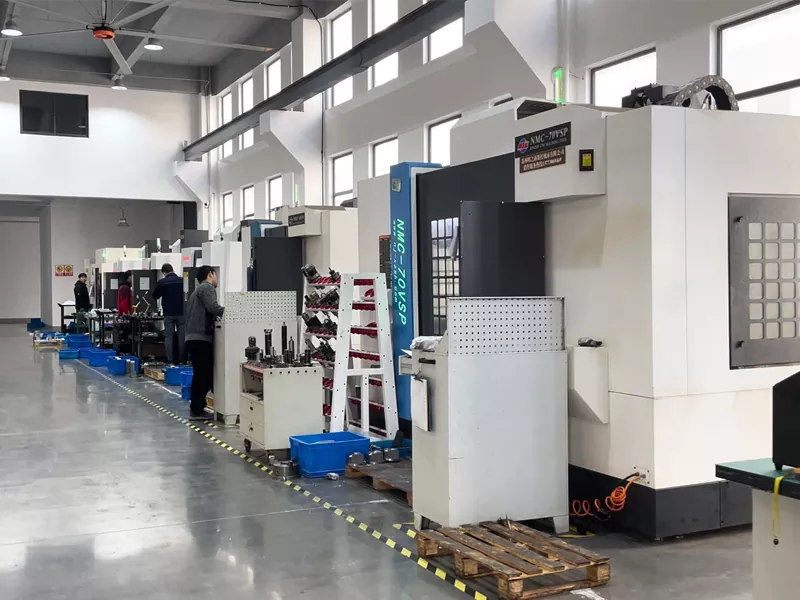
1100 Высокопроизводительный вертикальный обрабатывающий центр широко применяется в производстве автокомпонентов, обработке пресс-форм и штампов, изготовлении аэрокосмических узлов, прецизионном инжиниринге и многих других областях. Он идеально адаптирован под ежедневные производственные и операционные нужды машиностроительных предприятий, удовлетворяя строгие стандарты обработки в различных отраслях.
Благодаря передовым технологиям ЧПУ станок выполняет точные операции фрезерования, сверления и резания таких материалов, как сталь, алюминий и высокопрочные сплавы. Интеллектуальная система управления с интуитивно понятным интерфейсом программирования позволяет операторам легко управлять многошаговыми задачами обработки, сводя к минимуму человеческий фактор.
05Меры предосторожности при эксплуатации
Перед началом работы необходимо убедиться, что все узлы и компоненты 1100 Высокопроизводительный вертикальный обрабатывающий центр соединены надлежащим образом. Особое внимание следует обратить на места соединений шарико-винтовых пар (ШВП) по трем осям, роликовых линейных направляющих и системы смены инструмента — ослабление крепежа может негативно повлиять на точность обработки.
В процессе работы строго запрещается открывать защитные ограждения станка во избежание травм от вылетающей стружки. Категорически запрещается эксплуатировать оборудование с перегрузкой, так как это может привести к повреждению литой структуры Meehanite и прецизионных компонентов трансмиссии. При обработке различных материалов необходимо корректировать параметры резания в соответствии со свойствами материала, чтобы не допустить поломки оборудования или дефектов обработки из-за некорректных режимов.
В случае возникновения нетипичной вибрации, постороннего шума или отклонений по точности во время работы станка, следует немедленно остановить оборудование для проведения проверки. Продолжение работы допускается только после полного устранения неисправности; принудительный запуск неисправного станка строго запрещен.
06Ежедневное использование и техническое обслуживание
При эксплуатации 1100 Высокопроизводительный вертикальный обрабатывающий центр необходимо поддерживать оборудование в чистоте, своевременно удалять стружку с рабочего стола и станины, не допуская ее скопления, которое может нарушить работу станка. Следует регулярно проверять состояние смазки направляющих и своевременно доливать специальное смазочное масло для обеспечения плавного перемещения роликовых кареток и снижения износа.
Проверяйте состояние предварительного натяга ШВП по трем осям и узлы прямого привода, при обнаружении ослабления — своевременно подтягивайте крепеж.
Проводите осмотр системы автоматической смены инструмента (ATC), очищайте инструментальный магазин от посторонних предметов и проверяйте плавность и стабильность работы механизма смены для обеспечения бесперебойной работы.
При длительном простое оборудования необходимо отключить электропитание, провести антикоррозийную обработку и защитить от пыли ключевые узлы станка, а также регулярно производить тестовые запуски для поддержания стабильности рабочих характеристик и продления общего срока службы оборудования.
Нужен расчёт или подбор конфигурации U1100?
Подготовим коммерческое предложение с учётом вашей номенклатуры деталей и производственной программы.
07Часто задаваемые вопросы
Q1 Что означает концепция «трансляции стандартов аэрокосмического класса» в модели 1100?
Q2 В чем преимущество шестиблочной конструкции (6 кареток) по оси Z?
Q3 Почему ручное шабрение сопрягаемых поверхностей так важно для этой модели?
Q4 Как устроена система удаления стружки и упрощает ли она обслуживание?
Q5 Каковы особенности технического обслуживания трансмиссии U1100?
08Фотогалерея