Электронная почта
WhatsApp


В серийном производстве, где детали идут потоком, критична не пиковая точность, а её повторяемость от цикла к циклу. Токарный станок с ЧПУ может выдавать отличную геометрию на первой детали, а на сотой «поплыть» из-за нагрева или износа направляющих. Мы накопили статистику с 120 станков, работающих в режиме 3 смены, и знаем: стабильность — это не характеристика станка, а функция от суммы факторов. В этой статье мы разложим по полочкам, что именно влияет на постоянство размеров и как выбрать Токарный станок с ЧПУ, который не потеряет точность через год интенсивной работы.
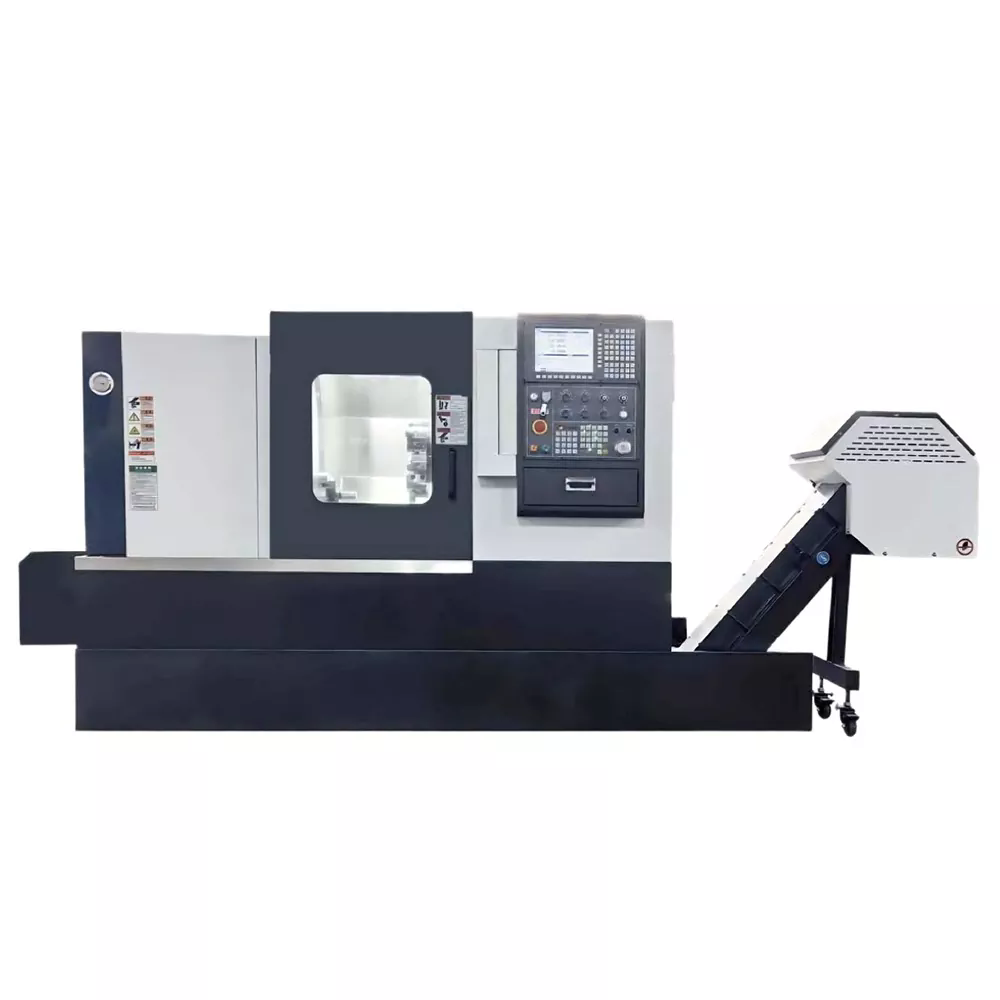
Параметр, который часто игнорируют — это статическая и динамическая жёсткость системы. У многих моделей Токарный станок с ЧПУ жёсткость станины заявляется в тоннах, но реальная жёсткость определяется не только массой, а распределением ребер жёсткости и материалом фундаментных плит. Мы проводили замеры на станках одинаковой массы от разных производителей: разница в прогибе при одинаковом усилии резания достигала 30%. Это напрямую влияет на рассеивание размеров в партии.
Для серийного производства важна не только жёсткость, но и демпфирование вибраций. Даже микровибрация от привода подачи вызывает колебания резца, которые на длине резания превращаются в волнистость поверхности. Наши станки имеют станину с полимербетонным заполнением, которое гасит колебания в 5 раз эффективнее, чем чугун. Это позволяет сохранять шероховатость Ra 0,4 на протяжении всей смены без коррекции.
Самый неочевидный фактор нестабильности — это тепловые деформации. За 8 часов работы шпиндель Токарный станок с ЧПУ нагревается на 15–20°C, и его ось смещается на 0,02–0,05 мм. Если станок не имеет системы термокомпенсации, то каждые 2 часа вы вынуждены вводить поправки в программу. Мы внедрили алгоритм предиктивной термокомпенсации, который по датчикам температуры прогнозирует смещение и вносит коррекцию в реальном времени — без участия оператора.
На практике это означает, что разброс диаметральных размеров в партии из 200 деталей не превышает 0,008 мм, тогда как без компенсации он достигает 0,04 мм. Для серийного производства это экономия на контроле и подгонке.
Ниже мы свели в таблицу три класса Токарный станок с ЧПУ с точки зрения серийной стабильности. Здесь вы увидите, как параметры влияют на реальный выход годного.
| Критерий | Базовый станок | С термокомпенсацией | С полной цифровой стабилизацией |
| Разброс размера за смену (мм) | 0,03–0,05 | 0,015–0,02 | 0,005–0,008 |
| Необходимость подналадки (раз в смену) | 4–5 раз | 1–2 раза | 0 раз |
| Влияние температуры окружающей среды | Сильное | Слабое | Минимальное |
| Ресурс точности до капремонта (лет) | 3–4 | 6–7 | 10+ |
Как видите, инвестиции в системы стабилизации окупаются снижением брака и простоев на настройку. Особенно это важно для автоматизированных линий, где Токарный станок с ЧПУ работает без оператора в ночную смену.
Завод по производству гидравлической арматуры жаловался на разброс диаметров внутреннего отверстия после обработки на Токарный станок с ЧПУ. Причина оказалась не в самом станке, а в колебаниях температуры масла в гидросистеме. Мы установили дополнительный теплообменник и внедрили программную коррекцию по температуре масла. После модернизации станок держал допуск ±0,008 мм в течение трёх месяцев без корректировок. Это подтверждает: стабильность — это комплексный подход, а не одна технология.
ООО «Тяньцзинь ХОРИ Тек» предлагает аудит вашего станочного парка, где мы выявляем скрытые источники нестабильности и рекомендуем точечные улучшения.
Вопрос: Как выбрать токарный станок для серийного производства, если бюджет ограничен, но нужна стабильность?
Ответ: Мы рекомендуем не экономить на системе охлаждения шпинделя и наличии базовой термокомпенсации. Это даёт 70% эффекта при 30% дополнительных затрат. Также важно наличие датчиков контроля нагрузки на сервоприводах — они позволяют отслеживать износ инструмента в реальном времени. Если бюджет очень ограничен, рассмотрите станок с возможностью дооснащения модулями стабилизации в будущем.
Вопрос: Какие требования к фундаменту для станка, чтобы сохранить стабильность при высоких скоростях резания?
Ответ: Для станков весом до 5 тонн достаточно отдельного бетонного блока глубиной 400 мм, не связанного с соседними фундаментами. Обязательно используйте виброизолирующие опоры с собственной частотой ниже 30 Гц. Мы даём чертежи фундамента для каждой модели и контролируем уровень при установке. Если пол в цехе имеет армирование, можно обойтись без отдельной плиты, но с усиленными опорами.
Вопрос: Как часто нужно проводить профилактику для сохранения серийной стабильности?
Ответ: Мы разработали регламент, рассчитанный на 8000 моточасов: ежемесячная проверка зазоров в направляющих и редукторах, замена смазки в шпинделе каждые 6 месяцев, проверка геометрии лазерным интерферометром раз в год. При соблюдении этого графика станок сохраняет паспортную точность в течение всего срока службы.
Мы понимаем, что в серийном производстве каждый час простоя стоит дорого. Поэтому ООО «Тяньцзинь ХОРИ Тек» предоставляет удалённый мониторинг состояния станка через промышленный интернет вещей. Наши инженеры получают данные о вибрации, температуре и нагрузке и предупреждают вас о возможных отклонениях за 2–3 недели до появления брака. Это не фантастика — это уже внедрено на нескольких предприятиях.