Электронная почта
WhatsApp


Приобретение современного Вертикальный обрабатывающий центр — это только половина успеха. Вторая, часто упускаемая часть — это его настройка под конкретные задачи. Мы не раз сталкивались с ситуацией, когда один и тот же станок на разных предприятиях выдаёт совершенно разную производительность: разница достигает 40%. И дело не в станке, а в подходе к подготовке производства.
В этой статье мы поделимся практическими методами, которые помогают нашим клиентам сократить время цикла на 20–30% без замены инструмента или модернизации оборудования. Речь пойдёт о правильном выборе режимов резания, настройке системы ЧПУ и организации рабочего пространства вокруг Вертикальный обрабатывающий центр.
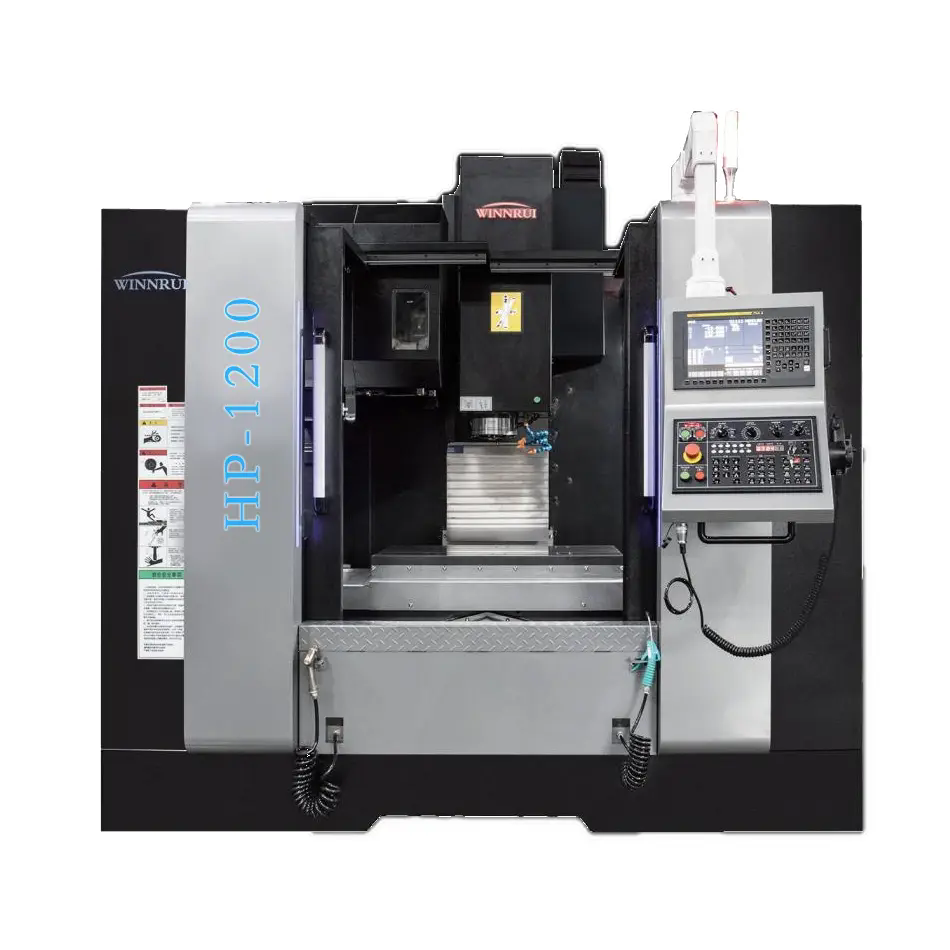
На одном заводе в Екатеринбурге мы наблюдали: Вертикальный обрабатывающий центр одной модели обрабатывал деталь за 18 минут, а на соседнем предприятии — за 27. Разница крылась в трёх факторах: загрузке инструментального магазина, настройке ускорений по осям и использовании высокоскоростной обработки (HSC). Компания ООО «Тяньцзинь ХОРИ Тек» после анализа этих случаев разработала алгоритм, который мы теперь предлагаем каждому клиенту.
Начнём с простого: многие операторы не используют опцию Look-Ahead в системе ЧПУ, которая позволяет сглаживать траекторию на углах. Её включение на нашем Вертикальный обрабатывающий центр снижает время обработки деталей со сложным контуром на 12–15% без потери качества поверхности. Это бесплатная возможность, но о ней часто забывают.
Вместо общих рекомендаций мы предложим конкретный инструмент для выбора режимов в зависимости от материала и типа операции. Эта таблица — результат более 200 тестов на наших Вертикальный обрабатывающий центр в различных производственных условиях.
| Материал | Операция | Скорость резания (м/мин) | Подача на зуб (мм) | Рекомендуемая стратегия ЧПУ |
| Сталь 40Х (HRC 30) | Черновая | 180–220 | 0,08–0,12 | Трохоидальное фрезерование |
| Сталь 40Х (HRC 30) | Чистовая | 250–300 | 0,05–0,08 | Высокоскоростная (HSC) |
| Алюминий АМг6 | Черновая | 500–800 | 0,12–0,20 | Попутное фрезерование |
| Нержавейка 12Х18Н10Т | Чистовая | 120–150 | 0,04–0,06 | Ступенчатая подача |
Как видите, для каждого материала и типа обработки мы подбираем разные подходы. Главный принцип, который мы внедряем на своих Вертикальный обрабатывающий центр — это адаптивная подача, где станок сам корректирует режимы по датчику нагрузки. Это особенно актуально при обработке заготовок с переменным припуском — типичной ситуацией для литых деталей, широко распространённых в российском машиностроении.
Оптимизация обработки на Вертикальный обрабатывающий центр начинается ещё до того, как заготовка установлена на стол. На одном из наших проектов в Нижнем Новгороде мы сократили вспомогательное время с 8 до 2,5 минут на деталь за счёт организации рабочего места: все инструменты были предварительно загружены в магазин согласно технологической карте, а фиксация заготовки выполнялась на быстрозажимных приспособлениях с пневматическим управлением.
Также важно использовать систему охлаждения с высоким давлением (от 30 бар) при обработке глубоких карманов — это не только улучшает отвод стружки, но и увеличивает стойкость инструмента в 1,5–2 раза. Наши клиенты часто экономят на этом, а потом удивляются, почему фреза тупится через 50 деталей вместо 120.
Вопрос: Какой вертикальный обрабатывающий центр выбрать для оптимизации обработки, если номенклатура деталей меняется еженедельно?
Ответ: В таких условиях мы рекомендуем модели с быстрой переналадкой инструментального магазина (менее 2 секунд на смену) и системой измерения инструмента на станке. Наши станки серии HORI имеют функцию «активная компенсация длины инструмента», что сокращает время на подналадку на 40%. Также важно наличие быстросменных патронов для заготовок — мы предлагаем систему зажима, которая переустанавливается за 3 минуты. В результате переналадка на новую деталь занимает не более 10 минут вместо часа.
Вопрос: Как установить вертикальный обрабатывающий центр, чтобы его эффективность не снижалась из-за вибраций от соседнего оборудования?
Ответ: Мы решаем эту проблему комплексно: во-первых, используем виброгасящие опоры с регулируемой жёсткостью. Во-вторых, рекомендуем отдельный фундаментный блок, не связанный с другими агрегатами. На одном из заводов в Перми мы изолировали станок от вибраций пресса, просто увеличив массу фундамента на 3 тонны. Также важно установить станок в зоне с постоянной температурой — перепады более 5°C за смену влияют на тепловое расширение шпинделя, а это сказывается на точности.
Вопрос: Какой график обслуживания нужен для поддержания оптимальной производительности станка?
Ответ: Мы разработали регламент, который продлевает ресурс шпинделя на 30%: ежемесячная проверка смазки направляющих, замена фильтров системы охлаждения каждые 500 моточасов, ежеквартальная калибровка датчиков положения. Главное — использовать только рекомендованные смазочные материалы. Мы также предлагаем дистанционный мониторинг состояния, который предупреждает о необходимости обслуживания за 100 часов до критического износа — это позволяет планировать ТО без остановки производства.
Для завода в Тольятти мы провели аудит работы их Вертикальный обрабатывающий центр. Выяснилось, что оператор использовал завышенную глубину резания при черновой обработке, что вызывало вибрации и снижало скорость подачи. После корректировки режимов по нашей методике (уменьшение глубины с 4 до 2,5 мм, но увеличение подачи на 60%) время обработки корпусной детали сократилось с 22 до 16 минут. При этом стойкость инструмента выросла на 35%. Такие результаты мы получаем регулярно, потому что подход к оптимизации строится не на интуиции, а на анализе данных с датчиков станка.