Электронная почта
WhatsApp


Точность токарной обработки на ЧПУ зависит от множества факторов, но один из самых коварных — тепловая деформация. В отличие от вибрации или износа инструмента, она проявляется постепенно: утром станок работает с одной точностью, к обеду размеры «уходят» на 0,02–0,05 мм. Мы неоднократно сталкивались с ситуацией, когда операторы списывали это на «капризы» оборудования, хотя причина была в тепловом расширении шпинделя и направляющих. Современный Токарный станок с ЧПУ имеет встроенные системы компенсации, но их эффективность зависит от правильной настройки и понимания физики процесса. В этой статье мы разберём, откуда берётся тепло, как оно влияет на точность и что можно сделать, чтобы минимизировать его воздействие.
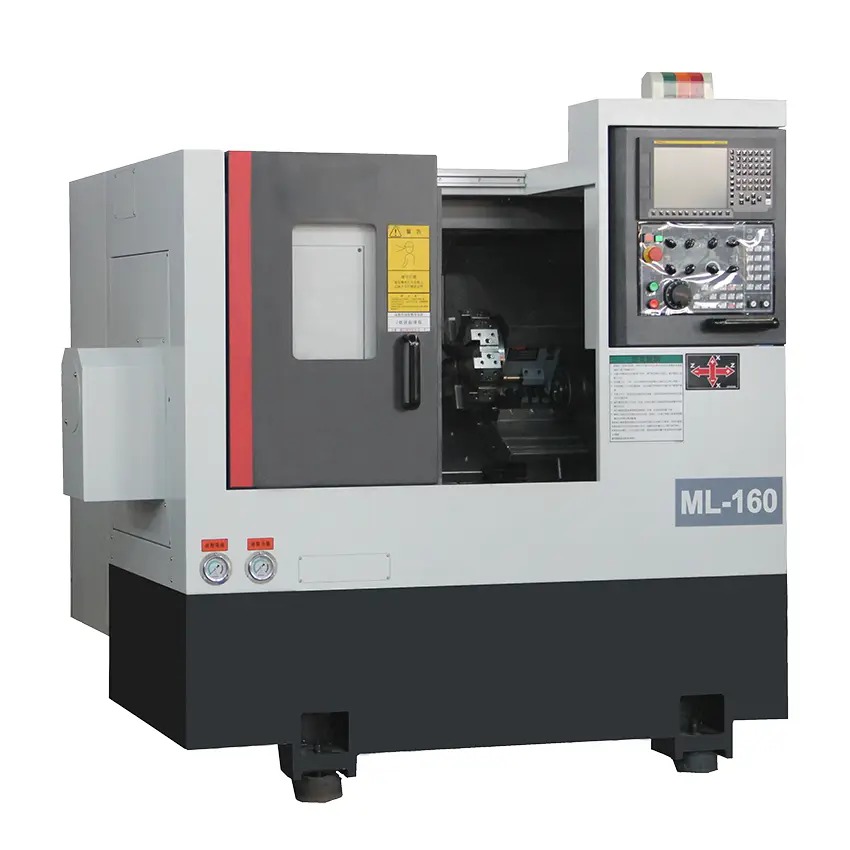
Основные источники тепловыделения в Токарный станок с ЧПУ — это шпиндельный узел, приводы подач, гидравлическая система и зона резания. По нашим измерениям, на шпиндель приходится до 60% общего тепловыделения. При частоте вращения 4000 об/мин температура переднего подшипника может подняться на 25–30°C выше температуры окружающей среды. Это приводит к удлинению шпинделя и смещению оси — так называемому тепловому дрейфу. Направляющие оси Z нагреваются от приводов и стружки, что вызывает их изгиб и потерю прямолинейности.
Второй фактор — температура окружающей среды. Если в цехе нет стабильного климата, а станок работает в две смены, разница между утренним и вечерним размером может достигать 0,04 мм на длине 300 мм. Для прецизионных деталей это критично. Мы в ООО «Тяньцзинь ХОРИ Тек» рекомендуем устанавливать станки в термостабильных помещениях с колебанием температуры не более ±2°C в сутки.
Самый наглядный пример — обработка вала длиной 500 мм с допуском ±0,01 мм. В начале смены станок выходит на размер, но через 2 часа работы диаметр увеличивается на 0,03 мм, и деталь уходит в брак. Оператор пытается корректировать режим, но через час размер снова меняется. Это классическая картина теплового дрейфа. Наш Токарный станок с ЧПУ оснащён датчиками температуры в шпинделе и на станине, которые автоматически вносят поправки в управляющую программу. Однако для этого требуется предварительная калибровка — мы проводим её на каждом станке перед отгрузкой, используя эталонный вал и лазерный интерферометр.
Важно понимать: тепловая деформация не линейна. Она зависит от режима резания, материала заготовки, количества СОЖ и даже от того, как часто оператор открывает дверцу станка. Поэтому универсальной «таблетки» нет — нужен комплексный подход.
В таблице ниже мы привели три подхода к борьбе с тепловой деформацией, которые применяются на наших станках. Это не теоретические выкладки, а реальные решения, проверенные на производстве.
| Метод | Принцип действия | Эффективность снижения погрешности | Сложность внедрения |
| Термостабилизация СОЖ | Поддержание температуры охлаждающей жидкости на уровне 20±1°C | до 40% | Средняя (требуется чиллер) |
| Датчики температуры и ЧПУ-компенсация | Автоматический пересчёт координат по показаниям датчиков | до 65% | Высокая (нужна настройка модели) |
| Симметричная конструкция шпинделя | Равномерное распределение тепла по осям | до 25% | Низкая (заложена в конструкцию) |
Наш Токарный станок с ЧПУ использует комбинацию всех трёх методов, что даёт суммарное снижение тепловой погрешности до 80% по сравнению с базовой моделью без компенсации.
Мы в ООО «Тяньцзинь ХОРИ Тек» перед поставкой станка всегда запрашиваем условия эксплуатации: температуру в цехе, режим работы, тип деталей. На основе этих данных мы настраиваем систему компенсации индивидуально. Для цехов с нестабильным климатом мы предлагаем дополнительные опции — например, активное охлаждение станины или тепловую изоляцию гидростанции. Наши клиенты отмечают, что после правильной настройки тепловой дрейф снижается с 0,05 до 0,008 мм на длине 500 мм, что позволяет работать с допусками IT6 без постоянной подналадки.
Также мы рекомендуем проводить «разогрев» станка перед началом точных работ. Это не миф: 20–30 минут работы на холостом ходу с прогретой СОЖ выводят станок на стабильный тепловой режим, после чего точность становится предсказуемой. Мы включили эту процедуру в инструкцию для операторов.
Вопрос: Как выбрать токарный станок с ЧПУ, если в цехе нет возможности поддерживать постоянную температуру?
Ответ: В таких условиях критически важна система автоматической температурной компенсации. Мы рекомендуем модели с датчиками в шпинделе, на станине и в зоне резания. Наш станок имеет функцию «адаптивная компенсация», которая обучается по мере работы. Также стоит обратить внимание на конструкцию станины — чугун с ребрами жёсткости лучше отводит тепло, чем сварная сталь. Мы можем предложить исполнение с дополнительной теплоизоляцией гидростанции.
Вопрос: Как установить станок, чтобы минимизировать влияние тепла от соседнего оборудования?
Ответ: Не размещайте токарный станок рядом с печами, компрессорами или другими источниками тепла. Минимальное расстояние — 3 метра. Если это невозможно, установите тепловой экран из алюминиевого листа. Также важно обеспечить приток воздуха к станку, но не направлять поток прямо на шпиндель, чтобы не создавать градиент. Мы рекомендуем устанавливать станок на отдельный фундамент, не связанный с фундаментом соседних машин.
Вопрос: Как часто нужно проверять систему термокомпенсации и менять датчики температуры?
Ответ: Датчики температуры не требуют частой замены — их ресурс составляет 10 лет. Но раз в год мы рекомендуем проводить калибровку: сравнить показания с эталонным термометром. Если отклонение превышает 0,5°C, датчик нужно заменить. Также раз в полгода проверяйте работу чиллера и чистоту теплообменника. Мы предлагаем сервисный контракт, который включает плановую диагностику системы компенсации с выдачей отчёта.
Тепловая деформация — не приговор, а фактор, который можно контролировать. Современный Токарный станок с ЧПУ от ООО «Тяньцзинь ХОРИ Тек» оснащён всем необходимым для минимизации тепловых ошибок: датчиками, алгоритмами компенсации и эффективным охлаждением. Но даже самое лучшее оборудование требует правильной установки и обслуживания. Если вы сталкиваетесь с «плавающим» размером, начните с диагностики теплового состояния станка — и вы удивитесь, насколько стабильной может быть обработка.