Электронная почта
WhatsApp


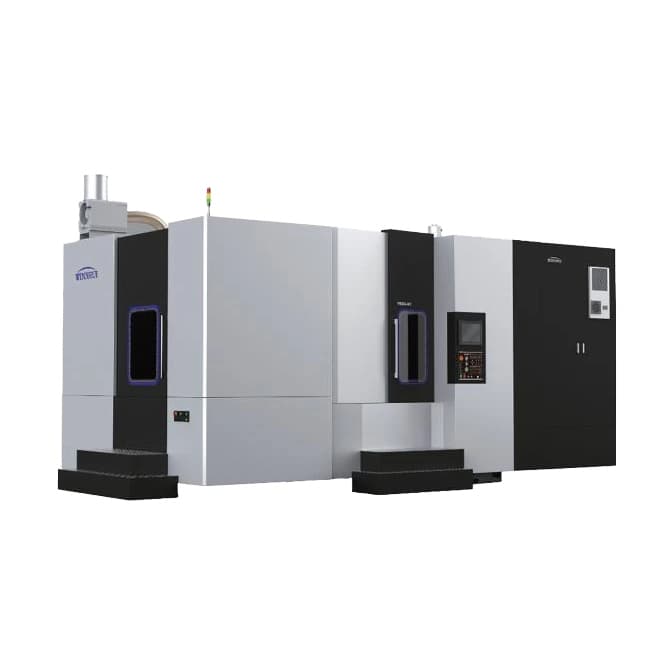
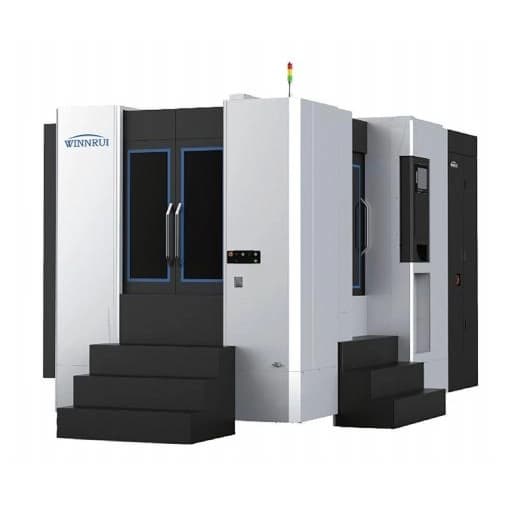
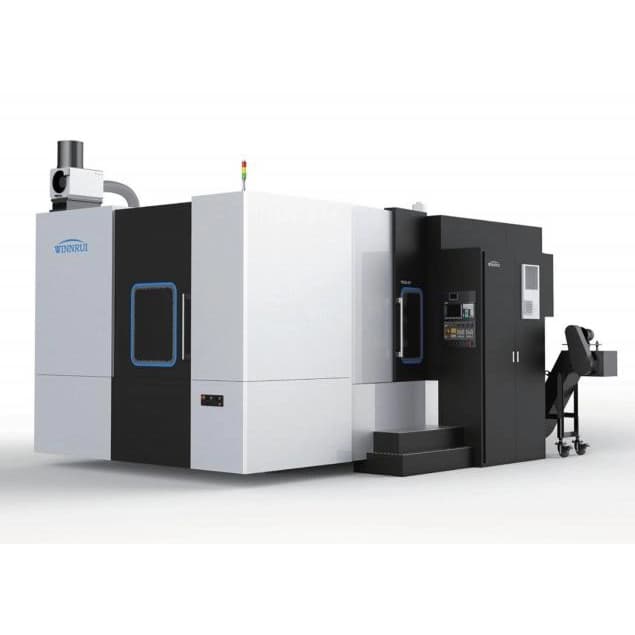
Когда речь заходит о корпусных деталях, гидравлических блоках или элементах турбин, Горизонтальный обрабатывающий центр становится не просто станком, а стратегическим решением. В отличие от вертикальных станков, здесь заготовка фиксируется на паллете, и обработка ведётся в условиях лучшего удаления стружки. Но именно это и создаёт главную сложность выбора: как не переплатить за избыточные возможности и не купить станок, который «не вытянет» ваши реальные задачи. Мы пережили этот путь с десятками заводов, и теперь делимся опытом, который основан не на буклетах, а на реальной работе с чугуном и сталью.
Нам часто звонят с запросом: «Нужен Горизонтальный обрабатывающий центр, что-то среднее». И это самая опасная фраза. «Средний» станок не справится ни с высокими крутящими моментами, ни с длительной точностью. Мы в ООО «Тяньцзинь ХОРИ Тек» настаиваем на двух стартовых вопросах: какой материал преобладает (чугун, сталь или алюминий) и какая максимальная глубина резания в ваших деталях. Для стали 45 с глубиной 6–8 мм нужен шпиндель с крутящим моментом от 350 Н·м. Если вы берёте станок с моментом 200 Н·м, он будет работать на пределе, и через год точность уйдёт. Поэтому мы всегда начинаем с расчета реальной нагрузки, а не с каталогов.
Также важно учитывать способ удаления стружки. В горизонтальных станках стружка падает вниз, но если деталь сложная и стружка запутывается, система конвейера должна быть с мощным скребком. На одном из проектов мы столкнулись с тем, что стандартный конвейер не справлялся с алюминиевой стружкой — она «залипала». Пришлось ставить дополнительный вибрационный отсек.
Перед тем как предложить конкретный Горизонтальный обрабатывающий центр, наши инженеры проводят три теста на образцах ваших деталей:
Только после этого мы говорим, подходит ли модель. Часто оказывается, что заказчику нужен станок с чуть большей массой или другим типом направляющих — и это прямо влияет на цену.
Чтобы вы увидели разницу, мы сравнили два варианта: классический Горизонтальный обрабатывающий центр средней линейки и модель, усиленную для тяжёлых условий. Это не абстрактные цифры — это реальные данные из наших проектов.
| Критерий | Универсальная модель | Усиленная модель (тяжелая серия) |
| Крутящий момент шпинделя | 280 Н·м | 450 Н·м |
| Масса станка | 8,5 т | 12,2 т |
| Тип направляющих | Роликовые | Скольжения с гидростатикой |
| Максимальная глубина резания (сталь 45) | 5 мм | 8 мм |
| Тепловой дрейф за 2 часа | 0,035 мм | 0,018 мм |
Как видите, выбор Горизонтальный обрабатывающий центр — это компромисс между ценой и возможностями. Мы помогаем клиентам найти баланс, а не просто продаём «самый мощный».
Был случай, когда клиент настаивал на станке с размером паллеты 630 мм, хотя его реальные детали не превышали 300 мм. Мы показали расчёт: для их производства достаточно паллеты 500 мм, а разница в стоимости составляла около 25%. При этом на меньшем станке точность была даже выше из-за меньшей вибрации. После тестовых прогонов они согласились. Это пример того, как выбор Горизонтальный обрабатывающий центр должен быть продиктован задачей, а не «запасом на будущее», который часто остаётся невостребованным.
Вопрос: Как оценить необходимый крутящий момент для обработки корпусов из серого чугуна с глубокими полостями?
Ответ: Для чугуна главное — постоянство момента на низких оборотах. Мы используем формулу: M = (P × D × K) / 1000, где P — глубина резания, D — диаметр инструмента, K — коэффициент для чугуна (0,35–0,45). Если у вас частота вращения 800 об/мин и диаметр фрезы 80 мм, то требуемый момент будет около 320 Н·м. Мы всегда рекомендуем добавлять 15–20% запаса, чтобы компенсировать затупление инструмента. Также важен тип шпинделя — для чугуна лучше подходят шпиндели с двухскоростной коробкой передач.
Вопрос: Какие требования к фундаменту для горизонтального станка весом более 10 тонн?
Ответ: Для таких станков мы проектируем отдельный фундамент, не связанный с плитами других агрегатов. Глубина — не менее 400 мм, с армированием 16 мм. Обязательно предусматривается зазор между фундаментом и полом цеха (через эластичную прокладку) для снижения вибраций. Наши инженеры делают расчёт по СНиП 2.02.05-87. Мы также замеряем уровень пола лазерным нивелиром — перекос не должен превышать 0,1 мм на 1 м. В противном случае срок службы направляющих сокращается на 30%.
Вопрос: Как организовать обслуживание станка, если он работает в две смены без выходных?
Ответ: При интенсивной работе мы рекомендуем сократить интервал замены масла в гидравлике до 1500 моточасов (вместо 3000). Раз в 2 месяца необходимо проводить термографию шпинделя — это позволяет обнаружить перегрев подшипников на ранней стадии. Наши клиенты также устанавливают систему мониторинга вибрации, которая сигнализирует о дисбалансе инструмента. Мы разработали график ТО, где все операции расписаны по сменам, и он входит в базовый пакет поставки.
Мы в ООО «Тяньцзинь ХОРИ Тек» считаем, что продажа Горизонтальный обрабатывающий центр — это начало сотрудничества, а не его конец. Поэтому мы проводим 5-дневное обучение технологов на вашем производстве, настраиваем постпроцессоры под ваши CAD/CAM системы. Также мы предоставляем удалённый доступ для диагностики через интернет — это сэкономило нашим клиентам уже сотни часов простоев. Гарантия на шпиндель — 3 года, на механику — 5 лет при соблюдении режимов, зафиксированных в паспорте станка.