Электронная почта
WhatsApp


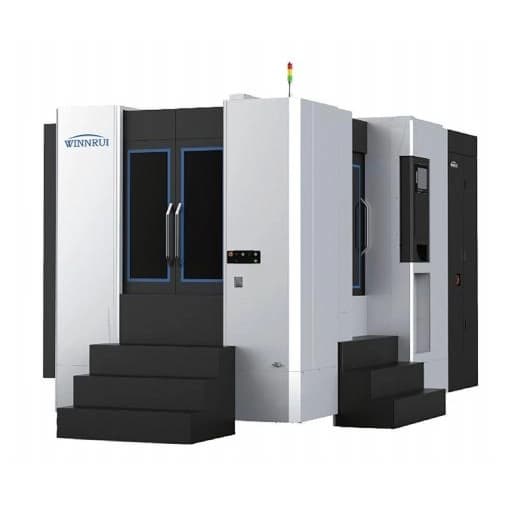
Перед каждым технологом, выбирающим оборудование для обработки корпусных деталей, встаёт вопрос: почему вертикальный станок, который дешевле, не справляется, и зачем переплачивать за горизонтальную компоновку? Собрали статистику с 15 производств, где установили Горизонтальный обрабатывающий центр, — и цифры говорят сами за себя. На деталях типа «корпус насоса» или «плита гидрораспределителя» удалось сократить количество переустановок с 5 до 2, а точность выдерживать в пределах 0,01 мм без дополнительных доводочных операций. В этой статье разберем, где горизонтальная обработка становится не просто опцией, а единственным экономически оправданным решением.
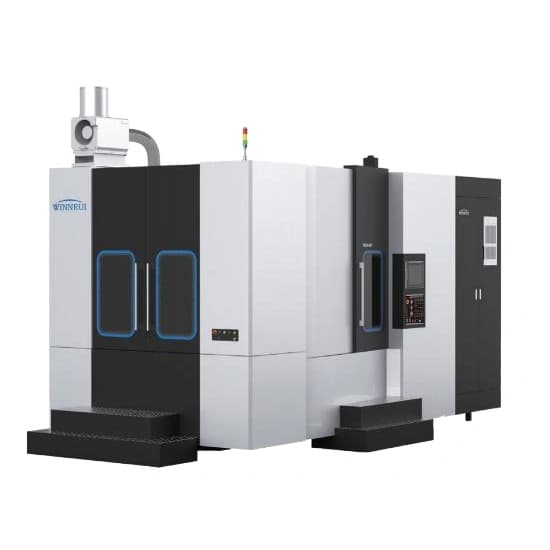
Когда мы выезжаем на объект, часто слышим: «У нас есть вертикалка, но на деталях с глубокими карманами мы ловим вибрацию, а обработка длится по 6 часов». Причина не в мощности, а в конструкции. Горизонтальный обрабатывающий центр имеет расположение шпинделя параллельно столу, что позволяет силе резания направляться в станину, а не «вывешивать» инструмент, как на вертикальных станках. Это даёт прирост жёсткости до 40% при одинаковых габаритах. Для тяжёлых поковок и литых заготовок это означает возможность работать с более высокими режимами резания без риска «увода» инструмента.
В компании ООО «Тяньцзинь ХОРИ Тек» мы провели испытание: обрабатывали стальную плиту 500×400×150 мм. На вертикальном центре время цикла составляло 58 минут с ограничением по глубине фрезерования 2 мм. На горизонтальном Горизонтальный обрабатывающий центр с аналогичным шпинделем и мощностью мы прошли ту же деталь за 37 минут — и без замены инструмента. Секрет в том, что стружка свободно падает вниз, не забивая зону реза, а значит, нет повторного фрезерования.
Мы свели в таблицу типичные операции на деталях разного типа, чтобы вы могли оценить разницу. Данные получены при обработке сталей средней твердости (HB 220) на оборудовании одной размерной группы.
| Тип детали | Количество поверхностей | Время на вертикальном ВОЦ (мин) | Время на Горизонтальный обрабатывающий центр (мин) | Количество переустановок |
| Корпус редуктора | 6 | 112 | 78 | 3 против 1 |
| Плита гидравлики | 4 | 65 | 42 | 2 против 1 |
| Пресс-форма с угловыми карманами | 8 | 180 | 110 | 4 против 1 |
Разница особенно заметна, когда деталь требует обработки с четырёх сторон. Горизонтальный обрабатывающий центр с поворотным столом делает это за одну установку, а вертикальный — за четыре, и каждая переустановка вносит свою погрешность.
К нам обратился завод, выпускающий блоки цилиндров для спецтехники. Узким местом была фрезеровка опорных плоскостей и расточка отверстий — точность не выдерживалась, и 12% деталей уходили в брак. После установки Горизонтальный обрабатывающий центр мы разбили процесс: черновая и чистовая обработка на одном станке. Благодаря тому, что инструмент работает «сверху вниз» и стружка удаляется гравитацией, удалось поднять скорость подачи на 35% и получить отклонение по параллельности плоскостей не более 0,015 мм на длине 600 мм. Сейчас этот Горизонтальный обрабатывающий центр работает в две смены с загрузкой 85%.
Вопрос: Стоит ли покупать горизонтальный центр, если детали в основном плоские, но тяжёлые?
Ответ: Если вес заготовки превышает 300 кг, горизонтальная компоновка безопаснее — загрузка на стол происходит сверху, а не сбоку, как у вертикалки. Риск опрокидывания при переустановке практически исключён. Но если вы обрабатываете листовые детали толщиной до 50 мм без сложной геометрии, горизонтальный центр будет избыточен. Мы всегда рекомендуем прислать чертёж — наши технологи за 1 час дают предварительную оценку.
Вопрос: Какие требования к фундаменту, если мы ставим горизонтальный обрабатывающий центр вместо вертикального?
Ответ: Горизонтальные центры обычно тяжелее на 2–3 тонны из-за массивной колонны. Требования к фундаменту выше: глубина заливки от 400 мм, обязательно армирование. Но если у вас уже есть подготовленный пол толщиной 250 мм, можно обойтись виброопорами с демпферами — мы подбираем их индивидуально. Важный нюанс: необходимо предусмотреть каналы для отвода стружки — у горизонтальных станков они проходят под столом, и доступ к ним должен быть свободным.
Вопрос: Как обслуживать шпиндель и направляющие в условиях интенсивной работы (24/7)?
Ответ: При круглосуточной работе мы рекомендуем менять масло в гидравлике каждые 2500 моточасов, а не 4000, как указано в базовом регламенте. Особое внимание — системе смазки направляющих: она должна быть с раздельной подачей на каждую ось. Наши инженеры предлагают установку датчиков вибрации на шпиндель — это позволяет прогнозировать выход из строя подшипников за 2–3 недели до аварии. Мы также включили в базовый контракт выездную диагностику раз в квартал с анализом масел и термографией.
Заказчик из машиностроительной отрасли подсчитал: переход на Горизонтальный обрабатывающий центр сократил цикл изготовления корпусной детали с 16 до 9 часов. За год экономия времени составила 1800 часов, что эквивалентно высвобождению двух операторов. И это без учёта снижения брака. ООО «Тяньцзинь ХОРИ Тек» предлагает сменные паллеты для быстрой загрузки-выгрузки, что увеличивает полезное время работы станка до 92%.