Электронная почта
WhatsApp


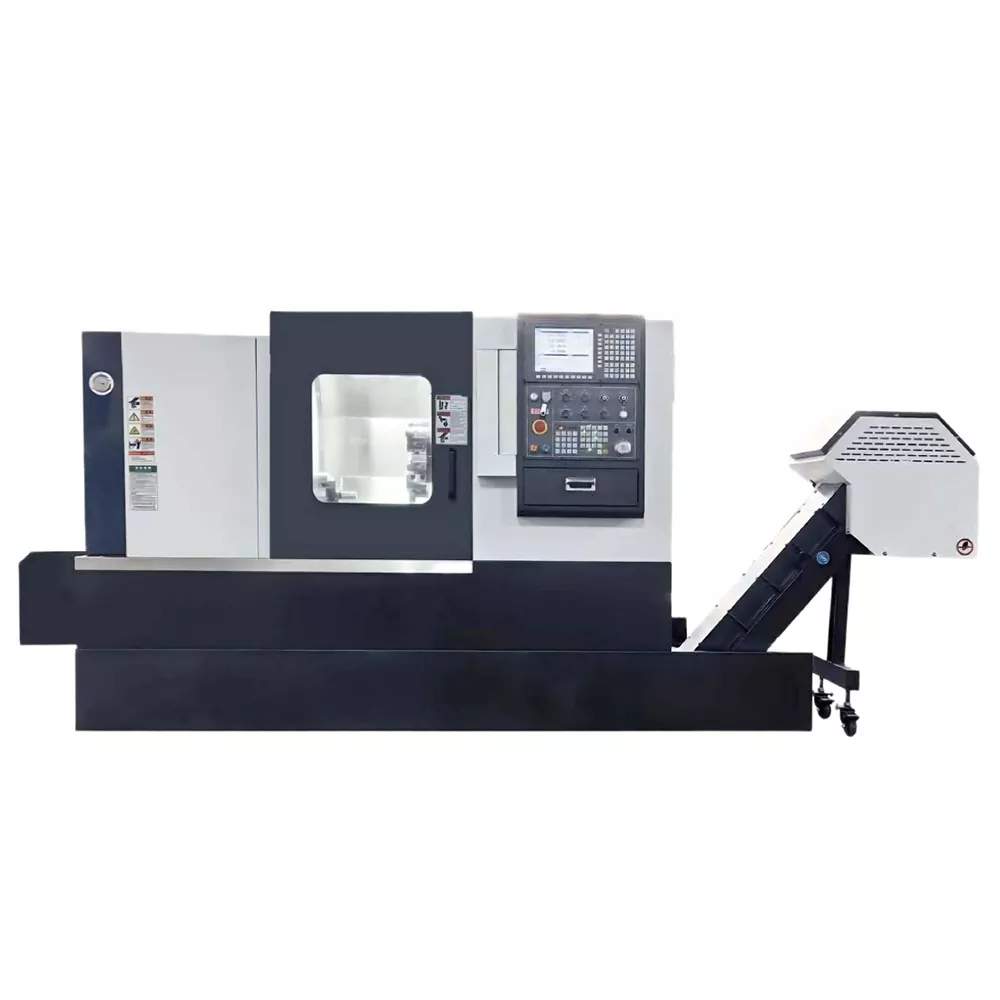
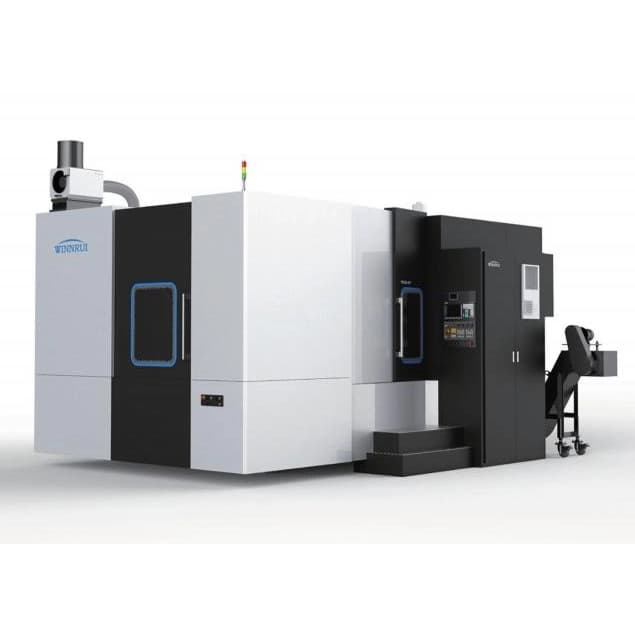
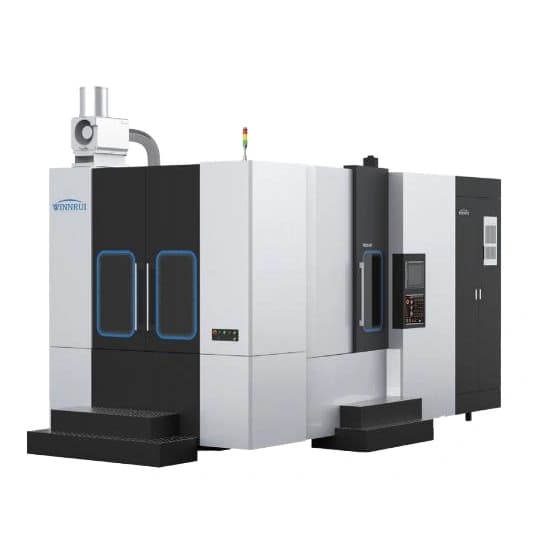
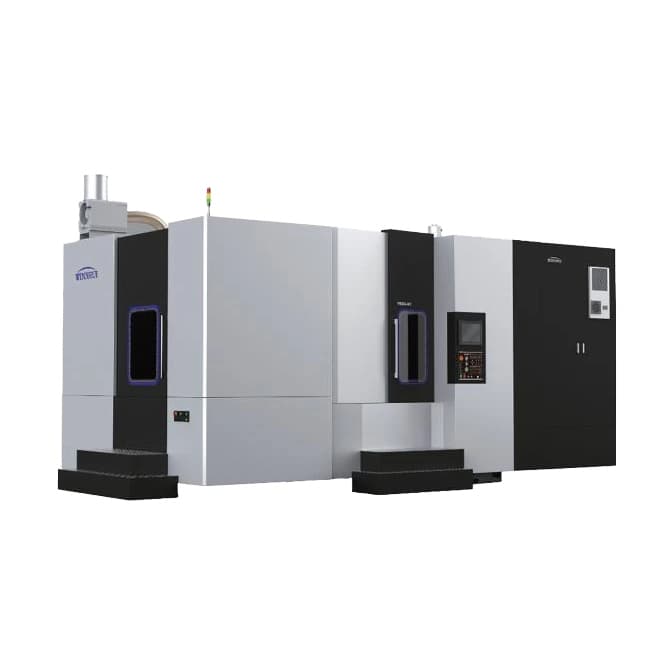
Если вы работаете с корпусными деталями, требующими обработки с нескольких сторон, вы наверняка сталкивались с проблемой переустановки заготовки. Вертикальный станок заставляет вас снимать деталь, поворачивать её, заново базировать — и каждый раз вы теряете точность и время. Горизонтальный обрабатывающий центр создан именно для того, чтобы решить эту задачу раз и навсегда. В отличие от вертикальных машин, здесь шпиндель расположен горизонтально, а стол с заготовкой может поворачиваться вокруг вертикальной оси (это и есть та самая четвёртая координата). Наши заказчики из аэрокосмической отрасли и тяжелого машиностроения называют его «станком, который думает за технолога». Разберём, что это за оборудование и почему оно становится стандартом для сложного производства в России.
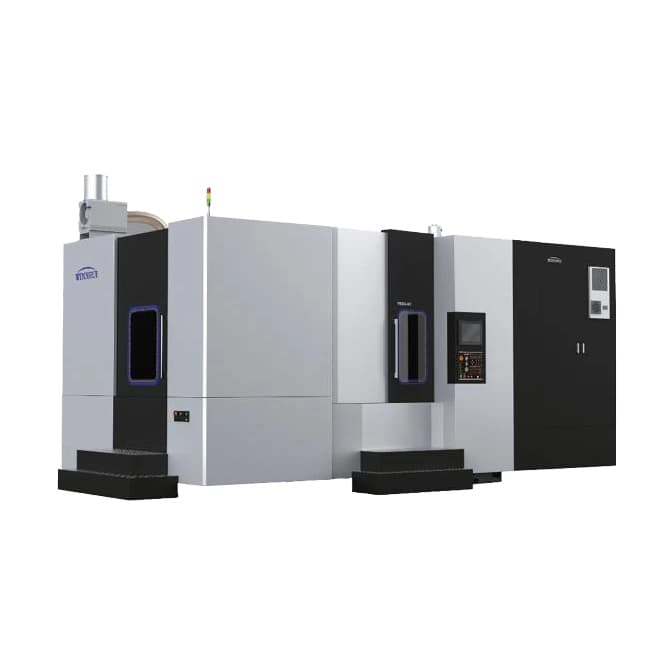
Базовое определение: Горизонтальный обрабатывающий центр — это станок с ЧПУ, у которого ось шпинделя параллельна плоскости стола, а сам стол может вращаться вокруг вертикальной оси (ось B). Это позволяет обработать деталь с четырёх сторон за одну установку. Для российских предприятий, где серийность невысока, но номенклатура широкая, это означает драматическое сокращение времени переналадки. Компания ООО «Тяньцзинь ХОРИ Тек» провела хронометраж на одном из заводов в Екатеринбурге: переход от трёхосевого вертикального станка к Горизонтальный обрабатывающий центр сократил цикл изготовления корпуса редуктора с 3,5 часов до 58 минут. Просто за счёт устранения трёх переустановок и связанных с ними погрешностей.
Но главное — это качество. Когда вы не снимаете заготовку, вы сохраняете единую базу. Это особенно важно для прецизионных отверстий, которые должны быть соосны на противоположных стенках детали. Погрешность позиционирования на Горизонтальный обрабатывающий центр с индексацией стола 1° составляет ±0,005 мм, что недостижимо при многократной переустановке.
На практике спектр задач Горизонтальный обрабатывающий центр охватывает:
На одном из предприятий в Перми наш Горизонтальный обрабатывающий центр используется для обработки станин станков собственного производства. Раньше они передавали эту работу на аутсорс, но после внедрения ГПО наладили собственный выпуск, сократив себестоимость детали на 28%.
Когда мы рекомендуем Горизонтальный обрабатывающий центр под конкретную задачу, мы смотрим не на паспортную мощность, а на реальную жёсткость системы при вылете инструмента 300 мм. Для тяжелых режимов резания (чугун, титан) критична масса станка — для надёжной работы она должна быть не менее 12 тонн. Ниже — сводка по модели HORI-HMC-800, которая сейчас работает на трёх заводах в Новосибирской области.
| Параметр | Значение (HORI-HMC-800) |
| Рабочий стол (квадратный) | 800×800 мм (с индексацией 1° / 0,001° — опция) |
| Ходы X/Y/Z | 1100/900/950 мм |
| Шпиндель (HSK-63) | 8000 об/мин (опционально 15 000), мощность 25 кВт |
| Масса станка (нетто) | 16 500 кг (гарантирует устойчивость при фрезеровании чугуна) |
| Точность позиционирования (по ISO) | ±0,004 мм (по оси), ±0,002 мм (по индексации) |
| Паллетная система | 2 паллеты (загрузка на одной — обработка на другой) |
Эта конфигурация Горизонтальный обрабатывающий центр позволяет работать с деталями массой до 1200 кг, что покрывает 90% потребностей российского машиностроения.
Вопрос: Чем отличается горизонтальный обрабатывающий центр от пятиосевого вертикального — ведь у него тоже есть поворот?
Ответ: Принципиальная разница — в ориентации шпинделя. В вертикальном станке (даже с 5 осями) ось шпинделя всегда направлена вниз, и при глубоком сверлении стружка не удаляется, что ведёт к нагреву и поломке инструмента. В Горизонтальный обрабатывающий центр шпиндель расположен горизонтально, стружка падает под действием силы тяжести, и вы можете работать с глубиной сверления до 10 диаметров без выдувания. Для корпусных деталей с глубокими отверстиями это критично. И ещё: четыре горизонтальные оси + полный поворот стола дают вам доступ к пяти граням детали за одну установку, тогда как вертикальные — только к трём.
Вопрос: Что нужно для монтажа ГПО в цехе с ограниченной высотой (менее 3,5 м)?
Ответ: Высота HORI-HMC-800 — 2,95 м, поэтому он вписывается в большинство цехов. Однако мы всегда проверяем нагрузку на перекрытие: станина массой 16,5 тонн требует бетонный пол толщиной не менее 250 мм с армированием. Если пол слабее, мы проектируем распределительную плиту. Также важно подвести сжатый воздух с точкой росы не выше –20°C для системы обдува шпинделя. Мы высылаем подробный чек-лист за неделю до отгрузки.
Вопрос: Какой регламент обслуживания у горизонтального обрабатывающего центра при двухсменной работе?
Ответ: При двух сменах мы рекомендуем еженедельную проверку уровня масла в гидравлике и смазке направляющих — расход составляет до 0,5 литра в день на интенсивных режимах. Раз в месяц — контроль затяжки резьбовых соединений на поворотном столе. Раз в квартал — сервисный выезд инженера с калибровкой датчиков положения и тестом на тепловую деформацию шпинделя. При соблюдении этого графика ресурс направляющих достигает 35 000 моточасов.
Мы в ООО «Тяньцзинь ХОРИ Тек» подходим к выбору Горизонтальный обрабатывающий центр не как к покупке, а как к инженерному проекту. Сначала мы выезжаем на производство, анализируем вашу номенклатуру, снимаем чертежи самых сложных деталей и моделируем процесс обработки в CAM-системе. Только после этого мы даём рекомендацию по модели, оснастке и инструменту. И ни разу за 5 лет мы не ошиблись с выбором — потому что опираемся на цифры, а не на каталоги.
Гарантия и поддержка
Мы даём 3 года гарантии на механику и 2 года на электронику Горизонтальный обрабатывающий центр. В течение гарантийного срока мы один раз бесплатно проводим профилактику с заменой масел и фильтров. Наш склад в Москве содержит все ходовые запчасти: подшипники шпинделя, датчики, платы управления, что позволяет сократить время ремонта до 3 дней.