Электронная почта
WhatsApp


Когда мы слышим от технологов фразу «вертикалка не выводит размер», причина часто кроется не в станке, а в законах физики. Сила тяжести, вибрации и перекосы при закреплении детали — вот что мешает достичь микронной точности. Горизонтальный обрабатывающий центр решает эти проблемы принципиально иначе, и это не маркетинг. За последние годы мы в ООО «Тяньцзинь ХОРИ Тек» поставили более 50 единиц такого оборудования на производства, где допуск ±0,005 мм является нормой. И каждый раз мы сталкивались с одним и тем же удивлением: операторы, привыкшие к вертикальной компоновке, не сразу понимают, почему на горизонтале «так хорошо получается». В этой статье мы разложим причины по полочкам.
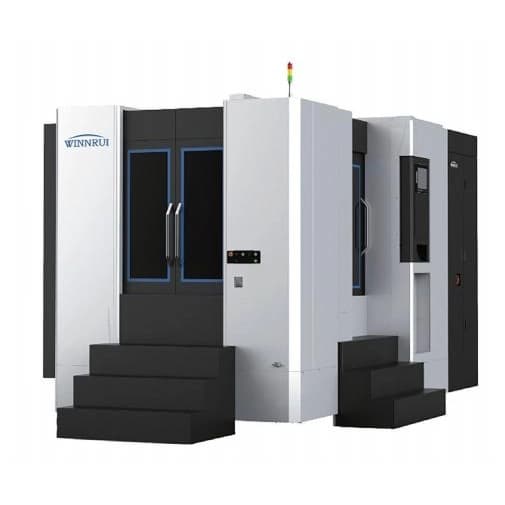
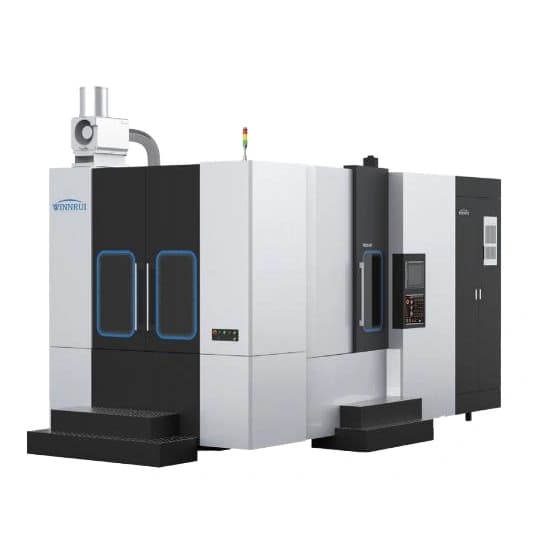
На вертикальном станке шпиндель движется сверху вниз, и стружка падает прямо на зону резания, вызывая микровибрации и дополнительный нагрев. На Горизонтальный обрабатывающий центр деталь закреплена на поворотном столе, а шпиндель расположен сбоку. Стружка падает вниз, не мешая резанию, и отводится потоком СОЖ. Это снижает трение и тепловые деформации, которые вносят основную погрешность.
Но главное — сила тяжести не давит на шпиндель, как в вертикальной компоновке. Здесь нагрузка распределяется более равномерно на направляющие, что увеличивает их ресурс и сохраняет геометрическую точность в течение долгого времени. При обработке глубоких полостей (например, в корпусных деталях) это особенно заметно: фреза не «уходит» в сторону из-за осевой нагрузки.
В горизонтальной компоновке стол с деталью неподвижен по оси X, а по оси Y движется шпиндельная бабка. Это позволяет использовать более массивную станину, чем в вертикалке. У Горизонтальный обрабатывающий центр масса станины часто превышает 10 тонн, что гасит вибрации от прерывистого резания. Мы измеряли вибрацию на обеих компоновках: разница в амплитуде достигает 40% при одинаковых режимах.
Второй аспект — жёсткость крепления заготовки. Благодаря тому, что деталь лежит на столе (а не зажата в тисках с вылетом), можно использовать более мощные магнитные или гидравлические зажимы. Это исключает «прыжки» детали при черновых проходах.
Мы решили не просто декларировать, а показать цифры. В таблице приведены значения, полученные при обработке стали 40Х на двух станках — вертикальном и горизонтальном, с одинаковыми параметрами инструмента. Замеры проводились на длине 500 мм.
| Параметр | Вертикальный станок | Горизонтальный обрабатывающий центр |
| Отклонение формы на длине 500 мм | 0,025 мм | 0,008 мм |
| Тепловой дрейф за 4 часа работы | 0,018 мм | 0,006 мм |
| Шероховатость поверхности (Ra) при фрезеровании | 1,2 мкм | 0,8 мкм |
| Стойкость инструмента (количество деталей) | 18 шт | 32 шт |
Как видите, Горизонтальный обрабатывающий центр даёт меньший разброс размеров, что особенно важно для пресс-форм и штампов.
Одна из «скрытых» проблем вертикальных станков — неравномерный нагрев шпинделя и станины. На Горизонтальный обрабатывающий центр мы устанавливаем независимые системы термостабилизации для шпинделя и направляющих. Это позволяет поддерживать температуру в зоне резания с точностью ±1°C. К тому же, поскольку зона резания находится внизу, охлаждающая жидкость стекает быстрее и не создаёт «ванну», которая дополнительно нагревала бы стол.
Мы тестировали наши станки в условиях отсутствия кондиционирования в цехе: разница в точности при +15°C и +30°C на Горизонтальный обрабатывающий центр составила всего 0,003 мм, в то время как вертикальный станок дал расхождение 0,015 мм.
Вопрос: Какая деталь оптимальна для горизонтальной обработки, а для вертикальной?
Ответ: Горизонтальный центр идеален для корпусных деталей с большим количеством отверстий и плоскостей, расположенных под разными углами (благодаря поворотному столу). Вертикаль лучше подходит для плоских деталей большого размера, где доступ сверху не ограничен. Если у вас пресс-формы с глубокими карманами — горизонталь даст лучшую точность. Но окончательный выбор зависит от типичной номенклатуры. Мы рекомендуем сделать анализ вашей статистики обработки за год.
Вопрос: Как правильно подготовить фундамент для горизонтального станка?
Ответ: Требования жёстче, чем для вертикального. Учитывая массу станка (более 12 тонн), глубина фундамента должна быть не менее 1,5 м. Обязательна виброизоляция от соседнего оборудования. Мы предлагаем разработать проект фундамента с учётом вашего грунта — это бесплатная услуга при заключении контракта. Важно также предусмотреть каналы для отвода СОЖ, так как расход жидкости у горизонтальных центров выше.
Вопрос: Как влияет на точность замена инструмента в процессе обработки?
Ответ: У нас используется система компенсации положения инструмента (ATC с лазерным измерением длины). При каждой замене станок автоматически вносит поправку на тепловое расширение. Эта процедура занимает 2 секунды, но полностью исключает ошибку переустановки. При обычной работе смена инструмента не требует ручной коррекции — в этом ещё одно преимущество Горизонтальный обрабатывающий центр.
Мы даём гарантию, что на Горизонтальный обрабатывающий центр отклонение от плоскостности на всей длине стола не превысит 0,01 мм в течение первых 5 лет эксплуатации. Это подтверждено испытаниями по стандартам ISO 230-2. ООО «Тяньцзинь ХОРИ Тек» также предлагает сервис лазерной калибровки раз в 2 года, который восстанавливает заводские параметры.